
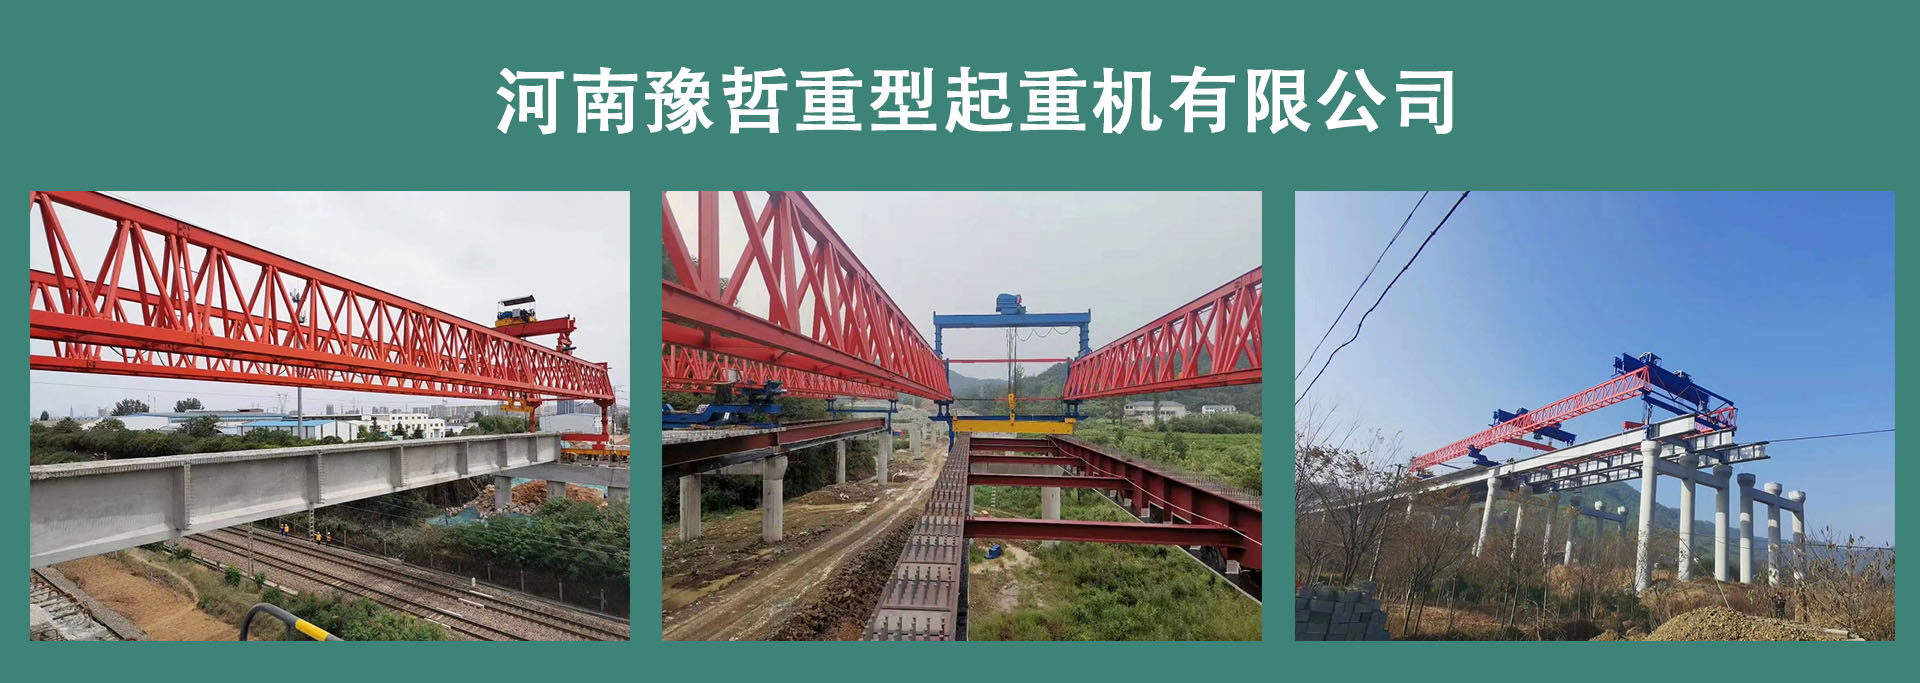
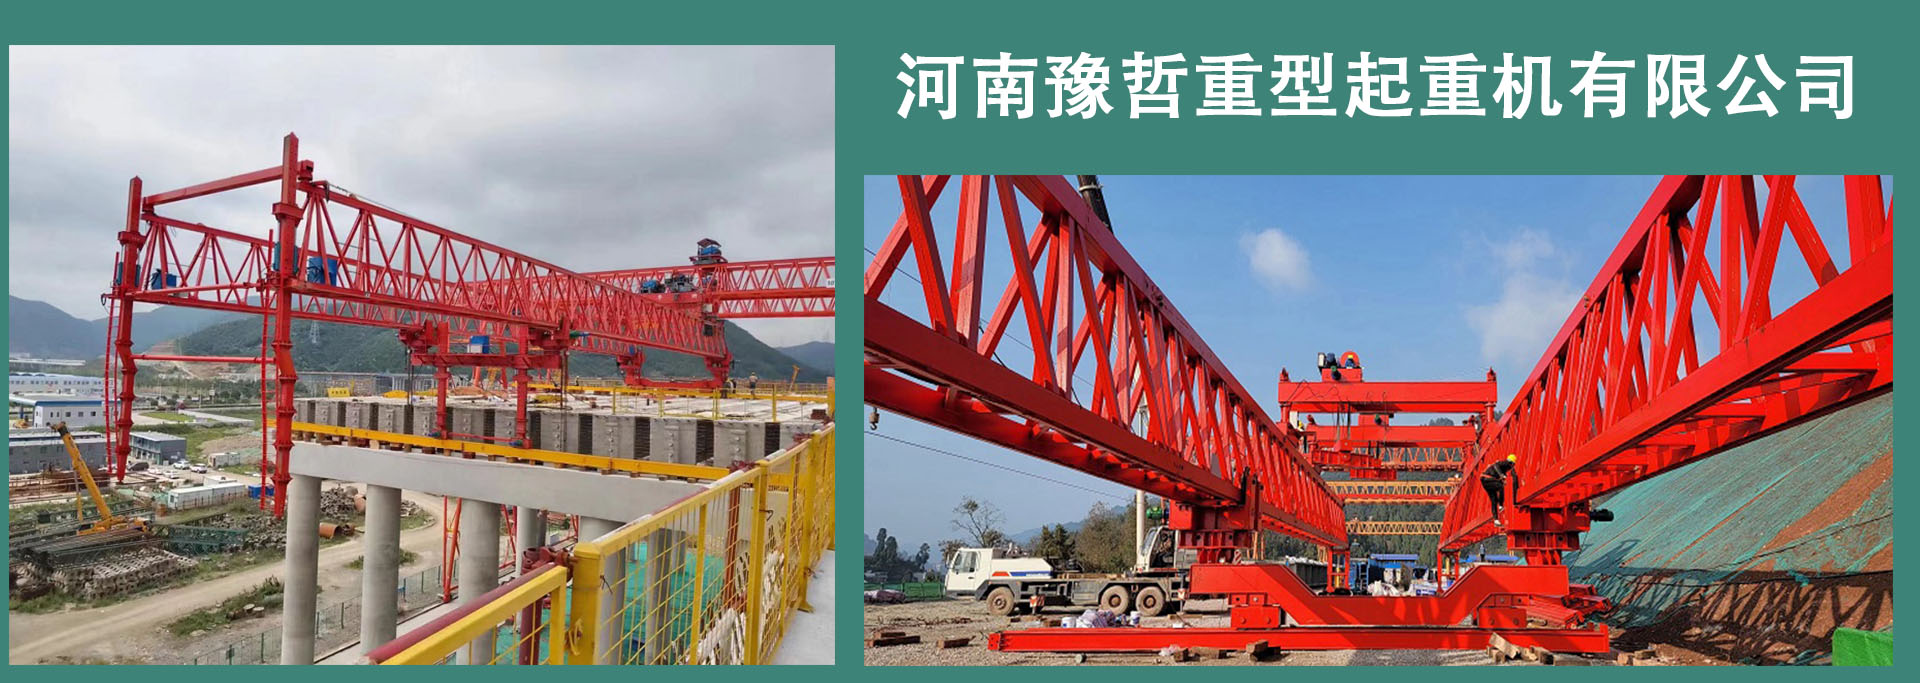
单导梁架桥机主梁、横联以及加劲构件交汇的位置,往往集中排布着多条焊缝,形成焊接接头密集区。这里也是裂纹容易扎堆萌生的薄弱地带,不同于单点出现的零散裂纹,扎堆分布的裂纹相互影响,扩散速度更快,对架桥机整体结构的威胁也更加突出。很多时候单条微小裂纹不足以引发险情,但多道裂纹交织在一起,会不断割裂母材的受力截面,慢慢削弱构件的承载储备。
焊接接头密集区域本身的焊接工序就比较复杂,多条焊缝先后施焊,先焊好的部位会反复承受后续焊接带来的热循环。钢材在反复加热和冷却的过程中,内部会留存大量不均匀的残余应力,不同方向的应力相互叠加,在局部形成很高的应力水平。架桥机投入使用之后,起吊、过孔产生的工作交变应力再叠加其上,很容易在焊趾、焊根这些天然缺陷位置同时催生裂纹。如果焊接作业时存在夹渣、气孔、未熔合这类原生缺陷,相当于提前埋下多个起裂点,后续使用中就会出现多处裂纹接连冒出的现象。
现场工况带来的附加作用,会进一步放大这种扎堆开裂的趋势。架梁作业时的起制动冲击、支腿调整不同步造成的扭转,还有箱梁偏载带来的侧向力,都会让接头密集区承受多方向的应力。野外环境里昼夜温差变化大,钢材热胀冷缩,焊缝和母材变形量不一致,持续产生附加应力。不少设备在赶工期时连续作业,应力循环次数快速累积,原本各自独立的微小裂纹慢慢延伸,甚至互相连通,形成一片裂纹集中的破损区域。
这类裂纹排查起来有一定难度,构件互相遮挡,很多接头藏在隔板和翼板内侧,日常目视检查很容易漏掉。不少现场处理方式比较简单,看到裂纹就直接补焊,没有清理干净全部细微裂纹,也没有调整局部受力形式,补焊之后新的残余应力再次堆积,短时间内裂纹又会在周边陆续出现。
想要改善这个问题,需要从源头和运维两端同步着手。制造阶段要合理排布焊缝,尽量避免多条焊缝近距离交错,优化焊接顺序,减少热应力叠加。投入使用之后,巡检要重点覆盖接头密集的交汇位置,借助无损检测手段探查隐蔽的微裂纹。发现扎堆裂纹时,先暂停作业,全面摸清裂纹分布范围,彻底清除裂纹源之后再做修复,必要时增设过渡补强构造,分散集中应力。同时规范操作,减少冲击和偏载,降低交变应力的影响。
焊接接头密集区的裂纹扎堆,本质是应力持续累积的集中爆发。理顺焊缝布局、严控焊接质量、坚持细致检测和科学修复,才能减少成片裂纹的产生,保障架桥机长期作业的结构安全。

联系人:张经理

电话:15893839825
电话:15893839825

地址:河南省商丘市民权县冰熊大道中段南侧33号